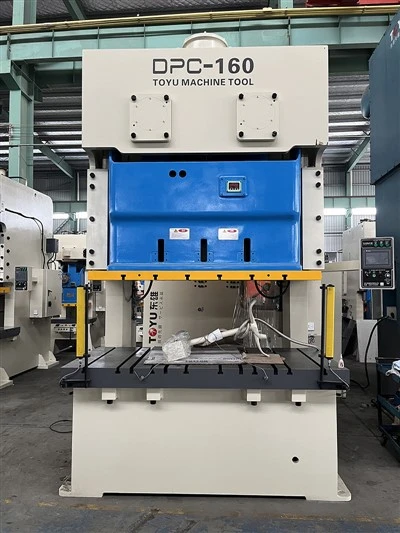
1. La macchina automatica per lo stampaggio dei metalli adotta una struttura del telaio in acciaio e viene sottoposta al trattamento del processo di eliminazione delle tensioni interne (ricottura). La macchina ha precisione accurata, buona stabilità e un design con corsa elevata e coppia elevata. Presenta vantaggi unici per la forgiatura di prodotti di trazione in rame ed è adatto per prodotti stampati di forma speciale come valvole a sfera, valvole ad angolo e giunti di tubi.
2. Il centro di trasmissione è allineato con il centro generale della macchina per garantire la precisione e la stabilità della punzonatrice.
3. La precisione di regolazione dello stampo è pari a 0,1 mm, il che è più sicuro, più conveniente e più affidabile.
4. La macchina automatica per l'affrancatura dei metalli adotta concetti di design avanzati, bassa rumorosità, basso consumo e risparmio energetico.
La macchina automatica per lo stampaggio dei metalli offre precisione e accuratezza senza pari nella produzione di prodotti in metallo. Con elevata precisione e ripetibilità, garantisce prestazioni costanti e qualità di output di alto livello.
|
Articolo |
DPA-25 |
DPA-35 |
|||
|
Modello |
V |
H |
V |
H |
|
|
Capacità |
Tonnellata |
25 |
35 |
||
|
Punto di tonnellaggio nominale |
mm |
3.2 |
1.6 |
3.2 |
1.6 |
|
Cambio di velocità |
s.p.m |
60-140 |
130-200 |
40-120 |
110-180 |
|
Velocità stabile |
s.p.m |
110 |
85 |
||
|
Colpo |
mm |
60 |
30 |
70 |
40 |
|
Altezza della matrice |
mm |
200 |
215 |
220 |
235 |
|
Regolazione dello scorrimento |
mm |
50 |
55 |
||
|
Area diapositiva |
mm |
300×220×50 |
360×250×50 |
||
|
Zona di rinforzo |
mm |
680×300×70 |
800×400×70 |
||
|
Foro del gambo |
mm |
Φ38 |
Φ38 |
||
|
Motore principale |
kw.p |
2.2×4 |
3.7×4 |
||
|
Dispositivo di regolazione dello scorrimento |
Funzionamento manuale |
Funzionamento manuale |
|||
|
Pressione atmosferica |
kg/cm² |
5-6 |
5-6 |
||
|
Preme Precisione |
SNC(Jls)1classe |
SNC(JlS)1classe |
|||
|
Preme Dimensione |
mm |
930×1390×2125 |
1000×1450×2300 |
||
|
Capacità del cuscino dello stampo |
Tonnellata |
- |
2.3 |
||
|
Colpo |
mm |
- |
50 |
||
|
Area effettiva del cuscino dello stampo |
mm² |
- |
300×230 |
||
|
DPA-45 |
DPA-60 |
DPA-80 |
DPA-110 |
||||
|
V |
H |
V |
H |
V |
H |
V |
H |
|
45 |
60 |
80 |
110 |
||||
|
3.2 |
1.6 |
4 |
2 |
4 |
2 |
6 |
3 |
|
40-100 |
100-150 |
35-90 |
80-120 |
35-80 |
80-120 |
30-60 |
60-90 |
|
75 |
65 |
65 |
50 |
||||
|
80 |
50 |
120 |
60 |
150 |
70 |
180 |
80 |
|
250 |
265 |
310 |
340 |
340 |
380 |
360 |
410 |
|
60 |
75 |
80 |
80 |
||||
|
400×300×60 |
500×360×70 |
560×420×70 |
650×470×80 |
||||
|
850×440×80 |
900×500×80 |
1000×550×90 |
1150×600×110 |
||||
|
Φ38 |
Φ50 |
Φ50 |
Φ50 |
||||
|
5.5×4 |
5.5×4 |
7.5×4 |
11×4 |
||||
|
Funzionamento manuale |
Guida elettrica |
||||||
|
5-6 |
5-6 |
5-6 |
5-6 |
||||
|
SNC(JlS)1classe |
|||||||
|
1040×1650×2390 |
1090×1670×2750 |
1328×1820×2980 |
1458×1970×3133 |
||||
|
2.3 |
3.6 |
3.6 |
6.3 |
||||
|
50 |
70 |
70 |
80 |
||||
|
300×230 |
350×300 |
450×310 |
500×350 |
||||
|
DPA-160 |
DPA-200 |
DPA-260 |
DPA-315 |
||||
|
V |
H |
V |
H |
V |
H |
V |
H |
|
160 |
200 |
260 |
315 |
||||
|
6 |
3 |
6 |
3 |
7 |
3.5 |
8 |
3.5 |
|
20-50 |
40-70 |
20-50 |
50-70 |
20-40 |
40-50 |
20-35 |
35-50 |
|
35 |
35 |
30 |
30 |
||||
|
200 |
90 |
200 |
100 |
250 |
150 |
250 |
150 |
|
460 |
510 |
460 |
510 |
500 |
550 |
500 |
550 |
|
100 |
110 |
120 |
120 |
||||
|
700×550×90 |
850×630×90 |
950×700×100 |
1200×700×100 |
||||
|
1250×800×140 |
1400×820×160 |
1500×840×180 |
1600×840×180 |
||||
|
Φ65 |
Φ65 |
Φ65 |
Φ70 |
||||
|
15×4 |
18.5×4 |
22×4 |
30×4 |
||||
|
Guida elettrica |
|||||||
|
5-6 |
5-6 |
5-6 |
5-6 |
||||
|
SNC(Jls)1classe |
SNC(Jls)1classe |
SNC(Jls)1classe |
SNC(Jls)1classe |
||||
|
1560×2390×3610 |
1790×2690×4058 |
1945×2865×4433 |
2145×2965×4500 |
||||
|
10 |
14 |
14 |
16 |
||||
|
80 |
100 |
100 |
100 |
||||
|
650×420 |
710×480 |
810×480 |
810×480 |
||||
|
Accessori |
Standard |
|
Protezione idraulica da sovraccarico |
● |
|
Sistema di lubrificazione manuale |
● |
|
Invertitore di frequenza |
● |
|
Dispositivo di regolazione scorrimento (DPA60 e versioni precedenti DPA60) |
● |
|
Dispositivo di regolazione dello scorrimento (DPA 80 o superiore) |
● |
|
Indicatore altezza fustella (DPA60 e inferiori a DPA60) |
● |
|
Indicatore altezza fustella (DPA 80 o superiore) |
● |
|
Dispositivo di equilibrio |
● |
|
Interruttore a camma rotante |
● |
|
Indicatore dell'angolo di pedivella |
● |
|
Contacolpi elettrico |
● |
|
Ricettacolo della sorgente d'aria |
● |
|
Contro il dispositivo di sicurezza anti-intrusione |
● |
|
Cassetta degli attrezzi per la manutenzione |
● |
|
Manuale operativo |
● |
|
Accessori |
Opzionale |
|
Sistema di lubrificazione automatico elettrico |
○ |
|
Dispositivo pneumatico per la fusione dello stampo |
○ |
|
Contatore Presrt |
○ |
|
Contatore Presrt |
○ |
|
Interruttore a pedale |
○ |
|
Dispositivo di cambio rapido dello stampo (modalità di spostamento dello stampo, del morsetto e del braccio dello stampo) |
○ |
|
Dispositivo di estrazione dello scivolo |
○ |
|
Consenso al rilevamento dell'inceppamento |
○ |
|
Alimentazione elettrica |
○ |
|
Supporto a pressione antivibrante |
○ |
|
Dispositivo di sicurezza fotoelettronico |
○ |
|
Alimentatore |
○ |
|
Cremagliera |
○ |
|
Livellatore |
○ |
|
Mano del meccanismo |
○ |
|
Muore la luce della stanza |
○ |
In quali circostanze verrà influenzata la precisione di piegatura di una macchina piegatrice CNC?
Lo stampo in una macchina piegatrice CNC è lo strumento principale per piegare i pezzi e la forma e le dimensioni del pezzo piegato sono generalmente determinate dalla precisione dimensionale della parte lavorante dello stampo. Maggiore è la precisione di realizzazione dello stampo, più accurato sarà l'assemblaggio e maggiore sarà l'accuratezza dimensionale del pezzo ottenuto. Inoltre, l'affidabilità e la stabilità del dispositivo di posizionamento dello stampo sono strettamente correlate alla precisione delle dimensioni del pezzo.
L'influenza della flessione del materiale sulla precisione delle parti piegate si manifesta principalmente nei due aspetti seguenti:
1. Se le proprietà meccaniche e la distribuzione della composizione del materiale non sono uniformi, anche la forma e le dimensioni del pezzo piegato dalla stessa lamiera varieranno a causa dei diversi valori di sollecitazione e rimbalzo, con conseguenti determinate deviazioni dimensionali.
2. Lo spessore del materiale non è uniforme e, anche se per la piegatura viene utilizzata la stessa matrice di piegatura, la dimensione e la forma del pezzo risultante possono variare. Quelli spessi hanno un'elevata resistenza e un basso rimbalzo durante la flessione; Lo spessore sottile porta a un ampio rimbalzo, forma e dimensioni imprecise, che influiscono sulla precisione del pezzo e sono soggetti a deformazioni e torsioni.
Quando aumenta il numero di processi per piegare i pezzi, aumenterà l'errore cumulativo causato dalla deviazione di ciascun processo. Inoltre, anche il diverso ordine di disposizione prima e dopo il processo avrà un impatto significativo sulla precisione.
L'installazione, la regolazione e la competenza degli stampi di piegatura del processo operativo hanno un impatto sulla precisione dei pezzi. Se l'installazione non è accurata, non solo riduce la qualità del pezzo, ma provoca anche molti prodotti di scarto. Inoltre, la precisione dell'alimentazione e del posizionamento della billetta durante il funzionamento avrà un impatto sulla forma e sulla precisione dimensionale del pezzo.
L'influenza della forma e delle dimensioni del pezzo sulla precisione: la deviazione delle parti curve con forma asimmetrica e grandi dimensioni esterne aumenterà in modo significativo.
Il motivo principale del rimbalzo causato dall'impatto della pressa sulla precisione del pezzo è dovuto alla deformazione elastica del materiale:
Durante il processo di piegatura del materiale, lo strato interno della tavola è soggetto a pressione, mentre lo strato esterno è soggetto a trazione. Questi due tipi di sollecitazioni causano la deformazione plastica a flessione del materiale e c'è sempre un segmento elastico in mezzo durante la transizione dallo stress di trazione allo stress di compressione. A causa dell'elasticità, il materiale tende a raddrizzarsi verso la sua posizione originale, provocando un rimbalzo dopo lo scarico.
Quando si piega la lamiera, devono essere presenti componenti di deformazione elastica che accompagnano la deformazione plastica. Quando la sollecitazione non supera un certo limite (limite proporzionale), la sollecitazione è direttamente proporzionale alla deformazione, per cui una parte della deformazione totale dopo lo scarico deve essere ripristinata, cioè si verifica un rimbalzo.
Esposizione di fabbrica


Etichetta sexy: macchina automatica per stampaggio metalli, produttori, fornitori, fabbrica di macchine automatiche per stampaggio metalli in Cina, colpo di stampa, Macchina di stampaggio flangiata, processo di stampaggio, mangime di timbratura, Stampo stampante, lamiera spessa per il timbro